
schließen
Wählen Sie Ihre Website
Global
Soziale Medien


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.09.2026 Herkunft: Website


Kurze Antwort: Eine Hochleistungsbremsbacke ist das starre Metallstrukturfundament eines handelsüblichen Trommelbremssystems. Es beruht auf befestigten Bremsbelägen, um die kritische Reibung zu erzeugen, die zum sicheren Anhalten von Fahrzeugen mit hoher Masse erforderlich ist. In diesem Leitfaden wird die mechanische Beziehung zwischen diesen Komponenten erläutert, wichtige Spezifikationen wie Breite und Bruttoachsgewichtsbewertung (GAWR) detailliert beschrieben und Achskompatibilitätsfaktoren beschrieben. Die bereitgestellten Informationen unterstützen frühzeitige technische Bewertungs- und Beschaffungsentscheidungen für die Wartung und Herstellung von Schwerlastflotten.
Wichtige Erkenntnisse:
Bremsbacken fungieren als Strukturträger, während Bremsbeläge das für die Umwandlung kinetischer Energie notwendige Reibmaterial liefern.
Bei der Beschaffung müssen bestimmte Breiten, variable Dicken und GAWR-Fähigkeiten an die Betriebsanforderungen und Achswerte des Fahrzeugs angepasst werden.
Hochleistungsbremsbeläge müssen für bestimmte Achsmarken und Anhängertypen entwickelt werden; Die universelle Passform gilt nicht für handelsübliche Trommelbremsen.
Die Einhaltung gesetzlicher Vorschriften wie FMVSS 121 basiert auf Tests und Erklärungen des Herstellers, um die Bremsleistung und Fahrzeugstabilität sicherzustellen.
Um zu verstehen, wie Nutzfahrzeuge sicher abbremsen, muss zwischen den Strukturkomponenten und den Reibungsmaterialien im Radende unterschieden werden. Das Trommelbremssystem bleibt aufgrund seiner Langlebigkeit, Kosteneffizienz und Fähigkeit, enorme Bremskraft zu erzeugen, der Standard für die meisten Schwerlastanwendungen. Im Mittelpunkt dieses Systems steht die mechanische Verbindung zwischen Bremsschuh und Bremsbelag.
Der Bremsschuh ist ein halbmondförmiges Metallbauteil, das als starrer Träger für das Reibmaterial dient. Der aus dickem Stahl gefertigte Schuh besteht aus zwei Hauptteilen: dem Steg und dem Tisch. Der Steg bildet den strukturellen Rückgrat, der den enormen Biegekräften beim Bremsen standhält, während der Tisch die gekrümmte Oberfläche bildet, auf der das Reibungsmaterial montiert ist. Bei der Bewertung Bei Bremsbacken für gewerbliche Flotten ist die Integrität dieser Stahlkomponenten von größter Bedeutung, da jede Verformung unter Druck zu ungleichmäßigem Bremsen und vorzeitigem Verschleiß führt.
Direkt am Tisch des Schuhs befestigt sind die Bremsbeläge . Dabei handelt es sich um die Verschleißreibblöcke, die physischen Kontakt mit der rotierenden Bremstrommel herstellen. Bei Hochleistungsanwendungen werden Auskleidungen in der Regel an den Schuh genietet und nicht geklebt, da Nieten eine überlegene Scherfestigkeit bieten und eine zuverlässigere Leistung unter extremer thermischer Belastung ermöglichen.
Der Bremsvorgang beginnt, wenn pneumatischer Druck aus dem Luftsystem des Fahrzeugs eine Stößelstange betätigt, die einen Gestängesteller dreht und einen S-Nocken dreht (oder einen Keilmechanismus betätigt), der sich zwischen den Enden der Bremsbacken befindet. Wenn sich der S-Nocken dreht, drückt er die Bremsbacken nach außen und drückt die Bremsbeläge gegen die bearbeitete Innenfläche der Bremstrommel.
Dieser physische Kontakt wandelt die kinetische Energie des fahrenden Fahrzeugs durch Reibung in Wärmeenergie um. Ein voll beladener Nutzfahrzeuganhänger kann bei anhaltendem Bergabbremsen Temperaturen von über 315 °C (600 °F) erzeugen. Der Bremsbelag muss seinen Reibungskoeffizienten bei diesen erhöhten Temperaturen beibehalten, ohne dass es zu einem starken „Bremsschwund“ kommt – einem Zustand, bei dem das Material aufgrund thermischer Zersetzung seine Bremsfähigkeit verliert. Folglich hängt der mechanische Erfolg des gesamten Systems vollständig von der Fähigkeit der Auskleidung ab, Wärme zu leiten, während der Stahlschuh die absolute strukturelle Steifigkeit beibehält.
Die extremen thermischen und mechanischen Belastungen, die während des Betätigungsprozesses entstehen, erfordern, dass hochbelastbare Reibmaterialien sehr spezifische Maß- und Belastungstoleranzen einhalten. Beschaffungsmanager können sich bei der Auswahl von Ersatzteilen nicht auf visuelle Ähnlichkeit verlassen; Sie müssen präzise technische Spezifikationen bewerten, um Fahrzeugsicherheit und Betriebseffizienz zu gewährleisten.
Zhejiang Dingchi Automotive Technology Co., Ltd. entwickelt Bremskomponenten, die zeigen, wie diese kritischen Spezifikationen mit den Anforderungen des Hochleistungsbetriebs übereinstimmen. Bei der Bewertung von Reibmaterialien müssen technische Entscheidungsträger drei Hauptmetriken analysieren: Breite, Geometrie mit variabler Dicke und Unterstützung für die Bruttoachsgewichtsbewertung (GAWR).
Wichtige Einschränkungen bei der Bremsbelagbeschaffung:
Die Maßangaben sind nicht zwischen verschiedenen Trommelgrößen oder Achskonfigurationen austauschbar.
Das Reibmaterial muss auf das spezifische GAWR der Achse abgestimmt sein; Eine Unterbelegung des Belags führt zu einem katastrophalen Ausfall der Bremse.
Blöcke mit variabler Dicke müssen in der richtigen Ausrichtung installiert werden, damit sie zur S-Nocken-Betätigungsgeometrie passen.
Die Breite des Bremsbelags bestimmt direkt die „überstrichene Fläche“ – die Gesamtoberfläche des Reibmaterials, die die Trommel berührt. Eine größere überstrichene Fläche verteilt die Wärme effektiver und reduziert die thermische Belastung jedes einzelnen Quadratzentimeters der Auskleidung. Beispielsweise werden spezielle Hochleistungsauskleidungen mit einer präzisen Breite von 203,2 entwickelt, um den Kontakt innerhalb kompatibler kommerzieller Trommeln zu maximieren und so eine optimale Wärmeableitung bei aggressiver Verzögerung zu gewährleisten.
Die Dicke ist ebenso wichtig, aber strapazierfähige Futterstoffe weisen selten eine gleichmäßige Dicke über den gesamten Schuh auf. Da der S-Nocken die Schuhe von einem festen Drehpunkt nach außen drückt, berührt der Belag die Trommel nicht in genau derselben Millisekunde gleichmäßig. Um dieser Betätigungsgeometrie Rechnung zu tragen und einen gleichmäßigen Verschleiß über die Lebensdauer der Komponente sicherzustellen, werden Auskleidungen mit variablen Dickenoptionen hergestellt. Eine standardmäßige Hochleistungskonfiguration könnte Blockstärken von 18,2, einen konischen Block von 15,2–17,6 und einen 11,1-Block umfassen. Diese abwechslungsreiche Geometrie stellt sicher, dass sich der Bogen der Bremsbacke auch bei Abnutzung des Belags weiterhin perfekt an den Innenradius der Bremstrommel anpasst.
Schließlich muss das Reibmaterial so ausgelegt sein, dass es den GAWR des Fahrzeugs unterstützt. Der GAWR gibt das maximale verteilte Gewicht vor, das eine einzelne Achse sicher tragen kann. Bremsbeläge werden mit spezifischen Reibungskoeffizienten und Strukturdichten formuliert, um diese spezifischen Massen zu stoppen. Hochleistungsauskleidungen müssen explizit für Anwendungen mit hoher Kapazität ausgelegt sein und üblicherweise GAWR-Benchmarks von 20.000 lbs und 23.000 lbs unterstützen. Der Einbau einer Auskleidung, die für eine 12.000-Pfund-Achse ausgelegt ist, auf einer 23.000-Pfund-Anhängerachse führt zu einer schnellen Materialzersetzung und zur Nichteinhaltung der vorgeschriebenen Bremswege.
Da die Maß- und Tragfähigkeitsspezifikationen so präzise sind, können hochbelastbare Reibmaterialien nicht als austauschbare Waren behandelt werden. Die Annahme einer „universellen Passform“ ist in der Nutzfahrzeugwartung ein gefährlicher Irrglaube. Bremsbeläge müssen explizit auf die technischen Toleranzen der jeweiligen Achsmarke und das Einsatzprofil des Anhängers abgestimmt sein.
Die Integration von Bremsbacke, Belag und Trommel ist ein geschlossenes mechanisches Ökosystem. Verschiedene Achshersteller verwenden proprietäre S-Nockenprofile, Spinnenbefestigungen und Trommelabmessungen. Daher muss das Reibmaterial so konstruiert sein, dass es sich nahtlos in diese spezifischen Designs einfügt. Beispielsweise sind die meisten Produkte der Marke BC von Dingchi so konstruiert, dass sie mit branchenführenden Achskonfigurationen kompatibel sind, darunter Meritor-, BPW- und Eaton-Achsen. Diese Kompatibilität stellt sicher, dass Flottenbetreiber, die diese gängigen Achstypen verwenden, eine Bremsleistung auf Erstausrüstungsniveau (OE) erreichen können, ohne mechanische Blockierungen oder ungleichmäßige Verschleißmuster zu riskieren.
Über die Achse hinaus bestimmt der spezifische Einsatzzweck des Anhängers die erforderliche Bremsbelagtechnik. Unterschiedliche Anhängertypen – etwa Tieflader, Kühleinheiten oder Schwertransporter – belasten das Bremssystem während des Transports unterschiedlich dynamisch. Um diese spezifischen Betriebsszenarien zu bewältigen, entwickeln Hersteller gezielte Lösungen. Ein verifiziertes Beispiel ist das 4516 BREMSBELAG CA32 , der speziell für schwere Nutzfahrzeuge von YORK und FRUEHAUF entwickelt wurde. Durch die Abstimmung der Leistungseigenschaften des Reibmaterials auf die spezifische Federung und Lastdynamik der YORK- und FRUEHAUF-Anhänger gewährleisten Flotten eine vorhersehbare Bremsleistung und maximale Wartungsintervalle.
Die Notwendigkeit einer präzisen Achs- und Anhängerkompatibilität ist eine globale Anforderung. Der kommerzielle Transport operiert in sehr unterschiedlichen Topografien und regulatorischen Umgebungen und erfordert Reibungsmaterialien, die unabhängig von der Region zuverlässig funktionieren. Dingchi exportiert 70 % seiner Produkte in über 20 Länder, was die Notwendigkeit der Herstellung von Bremsbelägen verdeutlicht, die verschiedenen internationalen Achsspezifikationen und anspruchsvollen Anwendungsszenarien entsprechen. Flottenmanager müssen vor der Beschaffung immer überprüfen, ob der ausgewählte Bremsbelag explizit für die genaue Achsenmarke, das Modell und die Gewichtsklasse katalogisiert ist.
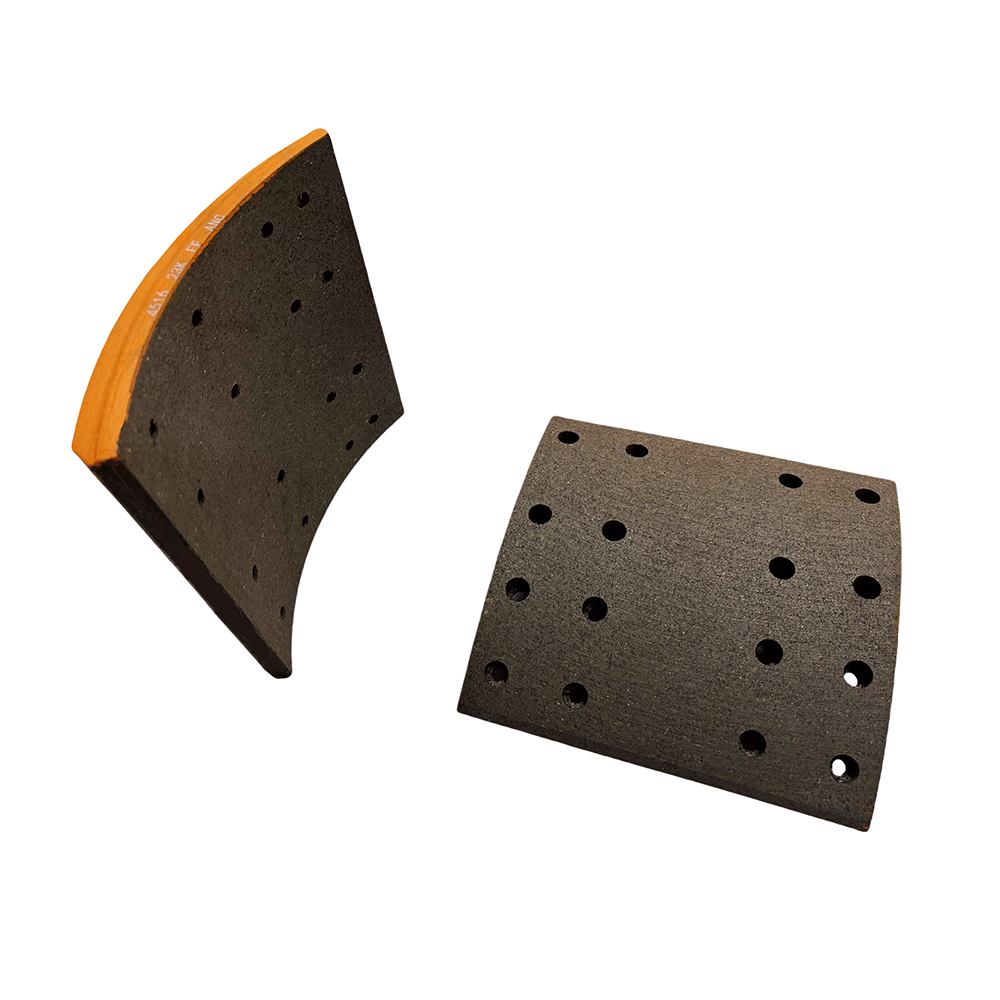
Der Bremsschuh ist der permanente, starre Metallträger aus Stahl, der die strukturelle Grundlage für den Bremsmechanismus bildet. Der Bremsbelag ist das verbrauchbare Reibmaterial, das mit der Bremsbacke vernietet oder verklebt wird. Während der Metallschuh oft wiederaufbereitet und wiederverwendet werden kann, ist das Futter so konzipiert, dass es sich mit der Zeit abnutzt, da es kinetische Energie in Wärme umwandelt, was einen regelmäßigen Austausch erfordert.
Hochleistungsbremsbeläge werden aus komplexen Verbundwerkstoffen hergestellt, die darauf ausgelegt sind, Reibungserzeugung, Hitzebeständigkeit und Trommelverschleiß in Einklang zu bringen. Zu den gängigen Formulierungen gehören halbmetallische Mischungen (mit Stahl- oder Kupferfasern zur Wärmeableitung), asbestfreie organische Materialien (NAO) und Keramikverbindungen. Die spezifische Formulierung bestimmt den Reibungskoeffizienten der Auskleidung und ihre Fähigkeit, thermischem Abbau unter starker Belastung zu widerstehen.
Der Federal Motor Vehicle Safety Standard (FMVSS) 121 regelt die Leistung und Prüfung von Druckluftbremssystemen an Nutzfahrzeugen und konzentriert sich dabei auf den Bremsweg und die Fahrzeugstabilität. Die Einhaltung dieser Norm wird in der Regel durch Tests und Selbsterklärungen des Herstellers und nicht durch unabhängige Zertifizierungsstellen Dritter überprüft. Dingchi gibt beispielsweise an, dass das Modell 4516 den FMVSS 121-Anforderungen entspricht, was darauf hindeutet, dass der Hersteller das Produkt so entwickelt hat, dass es diese spezifischen regulatorischen Leistungskennzahlen erfüllt.
Die Lebensdauer einer Hochleistungsbremsbacke und ihres Belags lässt sich nicht in absoluten Zeiträumen messen, da sie ausschließlich von Betriebsvariablen abhängt. Zu den Schlüsselfaktoren zählen das Betriebsgewicht des Fahrzeugs (GAWR-Auslastung), die Topographie der Strecken (bergiges Gelände erfordert häufigeres, aggressives Bremsen), das Fahrerverhalten und der Zustand der Bremstrommeln. Regelmäßige Wartungsinspektionen sind erforderlich, um die Dicke der Auskleidung zu messen und sicherzustellen, dass das Material nicht über die Mindestsicherheitsspezifikationen des Herstellers hinaus abgenutzt ist.
Ausführliche Spezifikationen zu Hochleistungs-Reibmaterialien finden Sie in unserem technischen Auswahlleitfaden oder erkunden Sie das gesamte Sortiment an Hochleistungs-Bremsbelägen, um die Kompatibilität mit den Achskonfigurationen und Lastanforderungen Ihrer Flotte sicherzustellen.


